


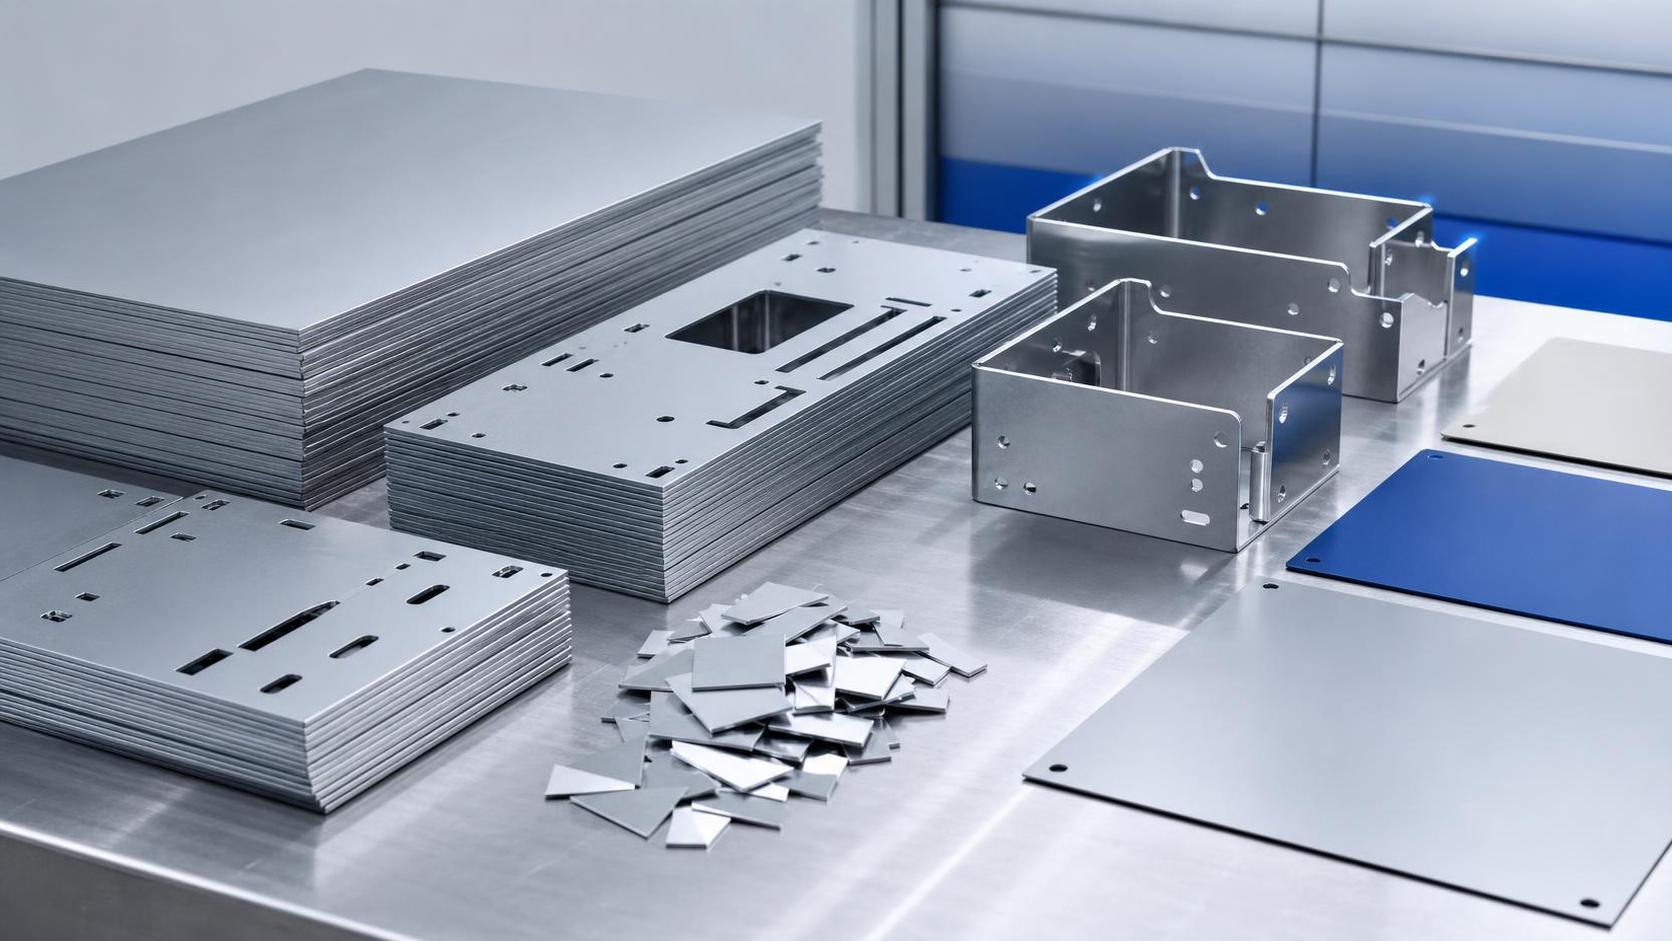
Empiece por el patrón de desperdicio, no por el precio de la lámina
Si está intentando reducir los desperdicios en la planta, la primera pregunta es sencilla: ¿de dónde provienen realmente? En muchos talleres, el problema no es el aluminio en sí. Es la falta de correspondencia entre el tamaño de la lámina adquirida y el patrón real de anidamiento, la compensación de doblado, el margen de recorte o la geometría de la pieza. Ahí es donde el suministro personalizado de láminas de aluminio empieza a dar resultados. Cuando los operarios reciben material que ya se aproxima más al tamaño de trabajo, dedican menos tiempo a recortar el material disponible, a manipular sobrantes y a corregir piezas que se vieron afectadas por decisiones apresuradas sobre el dimensionamiento.
Antes de realizar un pedido, revise tres aspectos de los trabajos recientes: el rendimiento utilizable por lámina, el tamaño de sobrante más frecuente y la principal razón por la que se rehacen las piezas. Si el mismo sobrante aparece continuamente y no puede reutilizarse en el siguiente lote, se trata de un problema de compras disfrazado de problema de fabricación.
Compruebe el tamaño de la pieza en bruto con respecto a toda la ruta del proceso
Un error común es pedir piezas en bruto personalizadas basándose únicamente en el tamaño final del plano. Sobre el papel parece eficiente, pero genera retrabajos en la producción. El tamaño correcto debe tener en cuenta el recorte, la holgura para el punzonado, la calidad de los bordes, la secuencia de doblado y cualquier requisito de sujeción o alimentación de la máquina.
- Si la lámina se cortará con láser, confirme si la zona del borde debe mantenerse fuera de la pieza terminada.
- Si se doblará, incluya la compensación de doblado y la dirección de la fibra en la revisión de la pieza en bruto.
- Si los operarios pasan la lámina por rodillos o alimentadores automatizados, compruebe el área mínima de agarre antes de fijar el ancho personalizado.
- Si se utiliza película protectora, asegúrese de que el tamaño de corte siga siendo compatible con el método de manipulación previsto.
Esto parece básico, pero muchos rehaceres se deben a una lámina que tenía el tamaño correcto desde el punto de vista técnico, pero que no era adecuada para la ruta que debía seguir.
No separe la elección de la aleación del control de retrabajos
El desperdicio no es solamente lo que termina en el contenedor de chatarra. Un doblado agrietado, un panel deformado o una cara estética abollada también constituyen desperdicio. Por eso, la aleación y el temple deben revisarse junto con la operación prevista. Los operarios suelen percibirlo antes que el departamento de compras: una calidad se procesa limpiamente, mientras que otra dificulta cada doblado o deja demasiada recuperación elástica.
Por ejemplo, si el trabajo consiste principalmente en conformado sencillo y cobertura superficial, un temple más blando puede facilitar un procesamiento más uniforme. Si la pieza necesita un comportamiento estructural más resistente, la ventana de conformado puede estrecharse y la configuración de las herramientas se vuelve más sensible. El objetivo no es buscar la aleación “mejor” en general, sino adaptar el comportamiento del material a las etapas exactas del proceso que generan desperdicios en su taller.
La planitud suele ser la variable oculta
Si los operarios se quejan de una altura de corte inestable, una precisión de anidamiento deficiente o un doblado inconsistente, revise la planitud de la lámina antes de culpar a la máquina. Un tamaño personalizado no resolverá gran cosa si la lámina llega con ondulaciones, abombamientos localizados o deformaciones superficiales. Estos problemas aumentan el tiempo de preparación y pueden perjudicar la repetibilidad durante un turno.
Esto es aún más importante en materiales recubiertos utilizados en superficies visibles. En aplicaciones como muros cortina, cubiertas de equipos o paneles decorativos, una elevada planitud y un acabado uniforme reducen la posibilidad de rechazo estético después de la fabricación. Cuando tanto la apariencia como la exposición a la intemperie son importantes, las láminas de aluminio recubiertas de color pueden adaptarse bien al trabajo, especialmente cuando el pedido también coincide con el ancho de trabajo y la uniformidad de acabado requerida. Esto ayuda a evitar la situación habitual en la que una pieza supera la inspección dimensional, pero aun así se rechaza por variaciones visibles en la superficie.
Revise conjuntamente los límites de ancho, longitud y manipulación
La personalización del tamaño de la lámina solo funciona cuando se adapta a las condiciones reales de manipulación del taller. Un formato más grande puede mejorar el rendimiento del material y, aun así, ralentizar la línea si supera los límites de manipulación manual segura, la capacidad de las estanterías, el tamaño de la mesa o el ritmo de la grúa. Los operarios terminan girando las láminas de forma incómoda, los bordes se dañan y la eficiencia prevista desaparece.
Por parte del suministro, las dimensiones disponibles pueden ser amplias, pero el mejor tamaño de pedido sigue siendo el que se adapta a toda la ruta, desde el almacenamiento hasta el conformado final.
Considere el estado de la superficie como una variable de producción
Los operarios suelen detectar esto más rápido que los planificadores. Una lámina con arañazos, falta de uniformidad en el recubrimiento, adhesión deficiente o problemas con la película protectora puede seguir siendo utilizable para piezas ocultas y ser completamente inadecuada para piezas visibles. Si el trabajo incluye punzonado, doblado o embutición, la superficie debe resistir esa secuencia sin descascararse, desprenderse ni mostrar diferencias de color evidentes en los lugares donde la apariencia es importante.
En productos recubiertos utilizados al aire libre o en entornos corrosivos, la revisión debe incluir las condiciones de servicio, no solo el aspecto del material recibido. La lluvia, las sales, la atmósfera industrial y las limpiezas repetidas modifican lo que se considera un acabado aceptable. Por eso, algunos equipos especifican el material personalizado según el caso de uso y no únicamente según el código de aleación.
Defina los detalles del pedido que evitan confusiones en la planta
Gran parte de los desperdicios comienza con una descripción incompleta del pedido. “Lámina de aluminio personalizada” no es suficiente. El pedido debe indicar claramente las dimensiones, la aleación, el temple, los requisitos de superficie, la distribución de cantidades y cuál es la cara crítica si un lado es más importante que el otro. En el caso de materiales recubiertos, la uniformidad del color y los criterios de aceptación de la apariencia deben estar vinculados a la aplicación, especialmente en piezas instaladas una junto a otra.
Si está adquiriendo materiales para trabajos de construcción, transporte, equipos industriales o aplicaciones relacionadas con el sector naval, el entorno de uso modifica la respuesta adecuada. Un panel para la carcasa de un equipo de interior no se inspecciona de la misma manera que una lámina para la exposición exterior de una pared o una pieza situada cerca de medios corrosivos. Mantenga la especificación vinculada a las condiciones reales de servicio.
Realice una inspección de recepción breve que corresponda al modo de fallo real
No establezca un procedimiento de inspección extenso si solo dos o tres defectos provocan retrabajos. Manténgalo enfocado. Compruebe las dimensiones que afectan al anidamiento, confirme la planitud en una muestra representativa, inspeccione la superficie visible con una iluminación adecuada y verifique las etiquetas con respecto a la orden de producción. En las láminas recubiertas, la adhesión y la uniformidad del acabado son más importantes cuando las piezas se doblarán o quedarán expuestas después de la instalación.
Aquí también es importante el circuito de retroalimentación de los operarios. Si un lote se comporta de manera diferente al anterior, registre si el problema apareció durante el corte, el conformado, la fijación o la apariencia final. Esto proporciona al departamento de compras información práctica para el siguiente pedido personalizado de láminas de aluminio, en lugar de una queja vaga de que el material era “defectuoso”.
Utilice una secuencia de pedido sencilla cuando el objetivo sea reducir los desperdicios
Una secuencia práctica funciona mejor que una hoja de cálculo perfecta. Empiece por la ruta de la pieza, no por el catálogo. Después, defina el tamaño de la pieza en bruto, confirme la aleación y el temple según las etapas de conformado, revise las necesidades de superficie y solo después establezca las dimensiones personalizadas y la distribución de cantidades. Si interviene material recubierto, especialmente en trabajos visibles o expuestos a la intemperie, compruebe desde el principio la planitud, la uniformidad del color y la adhesión del recubrimiento. Esta es la secuencia que normalmente evita que la chatarra aparezca más adelante en forma de pérdidas por recorte, bordes dañados, doblados agrietados o rechazos estéticos.
Publicaciones Relacionadas
- ▶ Cómo determinar si el precio de la bobina de aluminio se encuentra en un mínimo de compra a corto plazo
- ▶ ¿Puede un proveedor de acero de amplia gama satisfacer eficazmente proyectos con materiales mixtos?
- ▶ Cuándo el corte personalizado de láminas de aluminio reduce los residuos de fabricación y el retrabajo
Mensaje en Línea
Dejar Un Mensaje
Si está interesado en nuestros productos y desea conocer más detalles, por favor deje un mensaje aquí, le responderemos lo antes posible.