


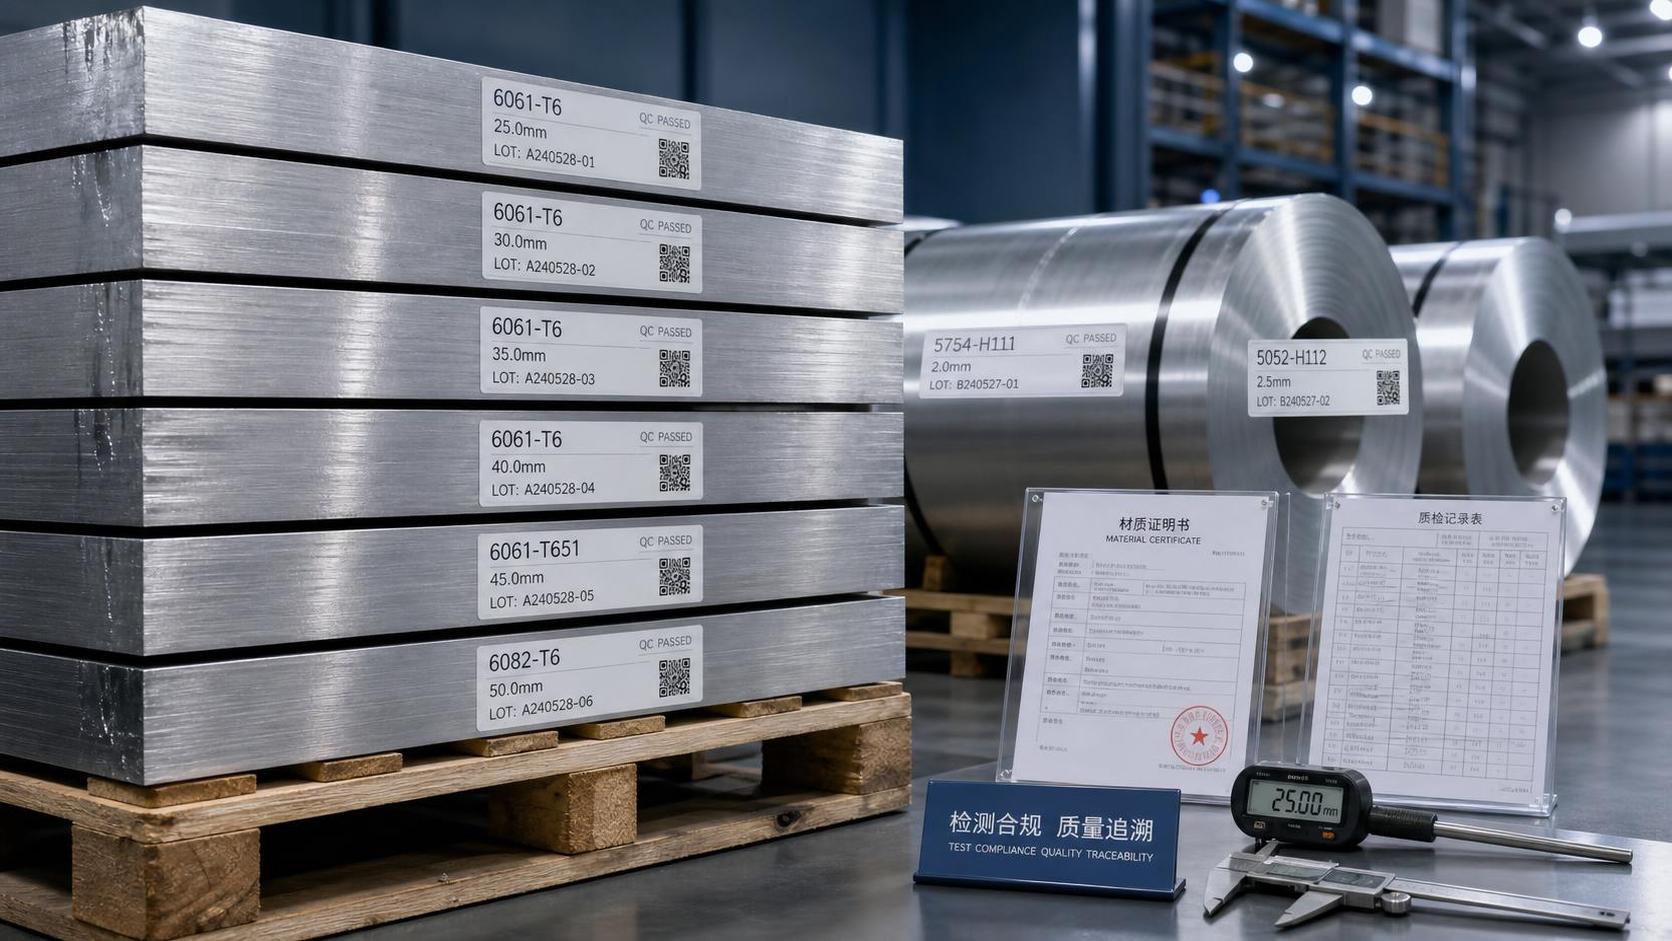
¿Qué deben comprobar primero los equipos de calidad y seguridad al comprar láminas de aluminio para uso militar?
Comience por las condiciones de servicio previstas, no por la hoja de precios. En el caso de las láminas de aluminio para aplicaciones militares, el cumplimiento suele depender de si el material puede trazarse, probarse, procesarse y utilizarse sin generar posteriormente riesgos ocultos. Una lámina que parece adecuada sobre el papel aún puede no superar su proceso de aprobación si el temple es incorrecto, el historial del lote está incompleto o el comportamiento frente a la corrosión no se ajusta al entorno.
En la práctica, la primera evaluación debe abarcar cinco puntos: grado de aleación, temple, documentación de los ensayos del fabricante, trazabilidad del lote y consistencia entre lotes. Si alguno de estos aspectos es deficiente, el resto de la revisión se vuelve más difícil. Esto es importante para los responsables de control de calidad, porque el conformado, la soldadura, el recubrimiento y la durabilidad en campo posteriores dependen de que estos aspectos básicos sean correctos.
¿Es suficiente el grado de aleación por sí solo para aprobar el material?
No. El grado es solo el punto de partida.
Dos láminas pueden estar etiquetadas como 5052, 5083 o 6061, pero comportarse de manera muy diferente si el temple, la tolerancia de espesor, la planitud o el historial de procesamiento son distintos. En usos relacionados con el ámbito militar, esta diferencia no es meramente teórica. Afecta la estabilidad del conformado, el comportamiento frente a la fatiga, el control dimensional y la resistencia a fallos relacionados con las tensiones.
Al revisar la oferta de un proveedor, solicite la designación completa del material en lugar de solo el número de aleación. La decisión de aprobación debe estar vinculada a:
- designación de la aleación y del temple
- norma de producto aplicable o requisito del plano interno
- resultados de las propiedades mecánicas del lote entregado
- registro de la composición química
- datos de tolerancia dimensional y planitud, cuando corresponda
Si el proveedor no puede vincular estos elementos con el envío exacto, considérelo una deficiencia de cumplimiento, no simplemente un retraso administrativo.
¿Qué documentos son más importantes durante la homologación del proveedor?
En las adquisiciones basadas en requisitos técnicos y normas, el control documental es uno de los primeros puntos donde aparecen problemas. Lo que se busca es evidencia de que el material suministrado es el mismo material que se probó y aprobó.
Un error común es aceptar un certificado que demuestra que el proveedor fabricó anteriormente un material similar. Eso no es suficiente. El documento debe identificar el lote exacto que se recibió.
¿Cuánta trazabilidad es realmente necesaria?
En el caso de las láminas de aluminio para uso militar, la trazabilidad debe mantenerse más allá de la recepción en el almacén. Debe ser posible pasar de la pieza instalada al lote entregado y del lote entregado al registro del fabricante. Si el corte, el slitting o el procesamiento secundario rompen esa cadena, el valor de cumplimiento de la documentación original disminuye rápidamente.
Un sistema de trazabilidad funcional suele incluir el control del número de colada, la separación de lotes durante el almacenamiento, los registros de inspección de recepción y los registros internos de seguimiento o de trabajo que acompañen al material durante la fabricación. Los responsables de seguridad suelen prestar atención a esto durante la revisión de incidentes; los equipos de control de calidad lo consideran importante porque la mezcla de lotes puede hacer casi imposible el análisis de las no conformidades.
¿A qué propiedades mecánicas se debe prestar mayor atención?
Depende de la función de la pieza, pero la resistencia a la tracción, el límite elástico, el alargamiento y la conformabilidad suelen ser las comprobaciones principales. Si la lámina se va a doblar, estampar o mecanizar, el equilibrio de propiedades es más importante que buscar el valor de resistencia más alto. Un material demasiado duro para el proceso puede agrietarse durante el conformado o alrededor de los puntos de fijación.
Aquí es donde la calidad superficial y la planitud también se convierten en factores de cumplimiento. Una alta planitud reduce las tensiones desiguales durante el conformado, y las superficies limpias y controladas frente a defectos hacen que la inspección sea más fiable. Algunos compradores comienzan con requisitos para láminas, pero posteriormente pasan a un procesamiento alimentado desde bobina. En ese caso, productos comoBobina de aluminio pueden evaluarse para series de aleaciones compatibles, incluidas las de los grados 1000, 3000, 5000 y 6000, siempre que los controles posteriores de corte e inspección sigan preservando la trazabilidad requerida y la verificación de las propiedades.
¿Es necesario verificar por separado la resistencia a la corrosión si ya se conoce la aleación?
Por lo general, sí, porque el entorno de servicio modifica la decisión. La misma aleación puede ser adecuada para un conjunto interior seco y una mala elección en un entorno salino, marino o expuesto a productos químicos. El comportamiento frente a la corrosión está influido por la familia de aleación, el temple, el estado superficial, el método de unión, el sistema de recubrimiento y el contacto con metales diferentes.
Para la revisión, no se limite a la afirmación comercial genérica de «buena resistencia a la corrosión». Compruebe el entorno real al que estará expuesta la pieza y, a continuación, compárelo con la aleación y el proceso de acabado. Si el material se va a recubrir o a entregar preacabado, también son importantes la adhesión del recubrimiento y la estabilidad superficial. Un sustrato liso y plano con buenas características de adhesión es más fácil de homologar que un material con ondulaciones, daños superficiales o un acabado irregular de una bobina a otra.
¿Dónde suelen verse afectados los compradores por incumplimientos?
Normalmente no en la especificación principal. Los problemas suelen encontrarse en los detalles entre el pedido, la recepción y la transformación.
- Aprobar a un proveedor basándose en datos de muestras en lugar de datos específicos del envío
- Aceptar temples de apariencia equivalente sin comprobar su impacto en el conformado
- Mezclar lotes después del slitting o del troquelado
- Ignorar los defectos superficiales porque la composición química cumple los requisitos
- No definir qué norma, plano o especificación interna controla la aceptación
Otro problema es suponer que un producto validado en los sectores de la automoción, el ámbito marino o los equipos industriales puede transferirse directamente al servicio militar. Puede ser un buen punto de partida, pero la aceptación aún debe seguir el requisito técnico específico del uso final.
¿Qué debe incluir la inspección de recepción además de las dimensiones básicas?
La inspección de recepción debe confirmar la identidad, el estado y la aptitud para el uso. Esto significa comparar el material entregado con el pedido y el certificado, y comprobar después si durante la manipulación o el transporte ocurrió algo que pudiera comprometer su rendimiento.
Un procedimiento práctico de inspección incluye la verificación de las etiquetas, la revisión visual de la superficie, las comprobaciones de espesor, las comprobaciones de planitud cuando el procesamiento lo requiera y la confirmación de que los daños en el embalaje no hayan provocado abolladuras en los bordes, exposición a la humedad o contaminación. Si adquiere materia prima para posteriores operaciones de cizallado o estampado, una forma estable de material comoBobina de aluminio también debe inspeccionarse para comprobar la identidad del lote, la continuidad superficial y la uniformidad a lo largo de toda la bobina, no solo en el envoltorio exterior.
¿Cómo deben equilibrar los equipos de control de calidad el cumplimiento y los costes?
La oferta más barata suele resultar costosa cuando comienzan a acumularse los nuevos ensayos, la segregación o los desperdicios. El control de costes en esta categoría consiste menos en buscar el precio unitario más bajo y más en reducir la variabilidad evitable. Un proveedor con un control estable de la aleación, una capacidad de producción documentada y una experiencia de exportación constante puede reducir el riesgo total, aunque su oferta inicial no sea la más baja.
Una buena regla es sencilla: si el material no puede identificarse claramente, vincularse a los datos de ensayo y demostrar que coincide con las condiciones reales de servicio, no es una compra de bajo coste. Es una responsabilidad no resuelta dentro de su proceso.
Publicaciones Relacionadas
- ▶ Cómo determinar si el precio de la bobina de aluminio se encuentra en un mínimo de compra a corto plazo
- ▶ ¿Puede un proveedor de acero de amplia gama satisfacer eficazmente proyectos con materiales mixtos?
- ▶ Cuándo el corte personalizado de láminas de aluminio reduce los residuos de fabricación y el retrabajo
Mensaje en Línea
Dejar Un Mensaje
Si está interesado en nuestros productos y desea conocer más detalles, por favor deje un mensaje aquí, le responderemos lo antes posible.